
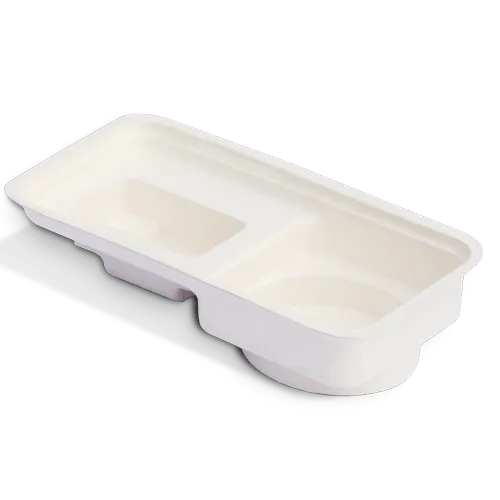
Упаковка для медицинских изделий подвергается иному контролю, чем обычная упаковка для предприятий общественного питания или промышленного производства. Чаша для таблеток, лоток для таблеток, вкладыш для хирургических инструментов — каждая из них должна быть чистой, иметь точные размеры и быть одинаковой в каждой отдельной единице, от партии к партии. Именно здесь на помощь приходит оборудование для клинической упаковки из формованного волокна: не как более дешевая альтернатива пластику, а как единственный практический способ производства одноразовых, компостируемых медицинских контейнеров в объемах, необходимых для больничных поставок.
Для производителей, переходящих на производство одноразовых медицинских изделий, центральный элемент производственной линии определяет практически все последующие этапы — выход продукции, соответствие гигиеническим нормам и возможность попадания готового изделия из целлюлозы в цепочку закупок больницы.
Почему больницы переходят на формованное волокно
Одноразовые контейнеры из целлюлозы уже несколько десятилетий используются в клинической практике в Северной Европе и Великобритании — судна, бутылки для мочи, умывальники и лотки для рвоты из переработанного волокна, используемые один раз и измельчаемые после использования. Логика проста: одноразовая целлюлозная емкость разрывает цепочку перекрестного заражения, которую переносит многоразовый пластик, и делает это, не увеличивая объем пластиковых отходов, которые приходится утилизировать больнице.
Эта сложившаяся база сейчас расширяется. Давление с целью сокращения использования одноразового пластика, ужесточение протоколов инфекционного контроля и целевые показатели закупок, ориентированные на экологичность, подталкивают все больше медицинских учреждений к использованию формованного волокна — не только для традиционных контейнеров для ухода, но и для лотков для лекарств, контейнеров для образцов и защитных вставок для медицинских изделий. Спрос есть. Ограничением является производственная мощность, соответствующая клиническим требованиям.
Что на самом деле требует от оборудования «клинический класс»
Станок для производства коробок для яиц нельзя просто использовать для медицинских целей. Клиническая упаковка предъявляет требования, которые кардинально меняют структуру производственной линии.
Гигиена сырья и процесса. Для клинических препаратов часто требуется первичная целлюлоза или строго контролируемое волокно, а не смесь вторично переработанного сырья, а условия формования и сушки должны исключать загрязнение. Продукт должен соответствовать гигиеническим стандартам для контакта с пищевыми продуктами и медицинскими изделиями, что является более строгим требованием, чем для большинства видов промышленной целлюлозы.
Точность размеров. Лоток для медикаментов с неплотно прилегающими ячейками или вставка для медицинского изделия, не обеспечивающая надежного сцепления с продуктом, считается бракованным. В клинической практике большое значение имеет этап горячего прессования, где сервоуправляемое прессование обеспечивает жесткие допуски, гладкие поверхности и стабильную геометрию от изделия к изделию.
Повторяемость при больших объемах. Контракт на поставку материалов для больниц — это не разовый заказ. Линия должна поддерживать одинаковую толщину стенок, уровень влажности и прочность на протяжении длительных производственных циклов, что делает акцент на автоматизированном управлении в процессе производства, а не на ручной корректировке.
Качество поверхности. Медицинские контейнеры используются персоналом и, во многих случаях, пациентами. Чистая, гладкая поверхность без ворса – это не просто эстетический признак, а проблема загрязнения, связанная с отслоившимися волокнами. Термоформование с помощью горячего прессования удаляет поверхностный ворс и придает готовому изделию медицинский вид.
Последовательность действий на производстве, шаг за шагом.
Линия по производству клинической упаковки из формованного волокна превращает волокно в готовую тару посредством контролируемой последовательности, и каждый этап напрямую влияет на готовность готового продукта к клиническому применению.
- Измельчение. Волокна измельчаются в воде до получения однородной, гладкой суспензии. Для клинической работы материал очищается и контролируется более строго, чем в промышленных линиях, поскольку содержащиеся здесь загрязнения не могут быть удалены впоследствии.
- Формирование. Суспензия наносится на форму под вакуумом, формируя стенку контейнера. Точность формы на этом этапе задает базовый уровень для всех последующих размеров.
- Горячее прессование. Сформованная деталь прессуется между нагретыми инструментами. Именно на этом этапе изделие приобретает окончательную прочность, точную форму и гладкую, герметичную поверхность — именно этот этап в наибольшей степени отличает продукцию, предназначенную для клинического применения, от грубых промышленных подносов.
- Обрезка и отделка. Края аккуратно обрезаются, и деталь доводится до окончательного состояния. Точная обрезка позволяет избежать образования торчащих волокон и заусенцев, которые могли бы привести к неудовлетворительным результатам клинического контроля.
Пропуск этапов проверки точности на любом из этих этапов приведет к тому, что вся продукция станет браком, а в условиях контракта на поставку с фиксированной маржой именно это и снижает прибыльность.
Оборудование HGHY для клинического формованного волокна
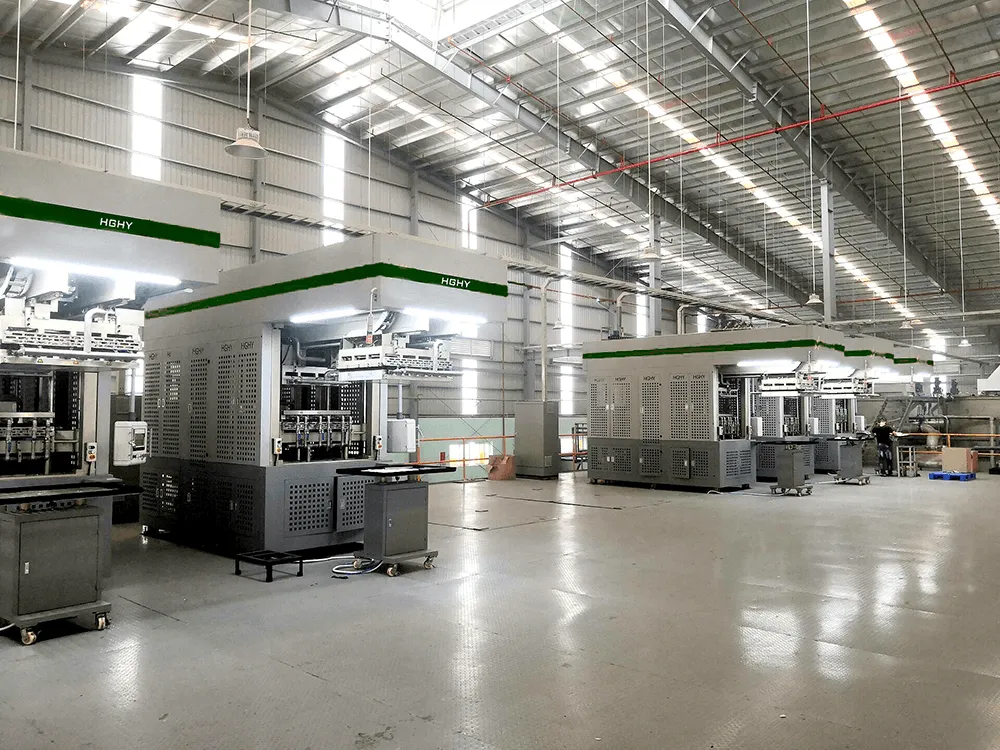
Оборудование для влажного термоформования, разработанное компанией HGHY, предназначено именно для этой работы — превращения контролируемого волокнистого материала в гладкие, точно соответствующие размерам клинические контейнеры на единой автоматизированной платформе, с интегрированными в линию возвратно-поступательным формованием, сервогидравлическим горячим прессованием и сервоприводной обрезкой.
| Параметр | Спецификация |
|---|---|
| Модель | ZC2Q-110110 |
| Применение продукта | Одноразовая посуда, бумажные стаканчики, высококачественные коробки для яиц, медицинские контейнеры. |
| Суточная пропускная способность | 1000 кг (±10%) |
| Размер плиты | 1100 × 1100 мм |
| Тепловая энергия | Электроэнергия / термомасло (на заказ по запросу) |
| метод формования | Взаимный |
| Метод горячего прессования / давление | Сервогидравлический / максимальное давление 60 тонн |
| Метод обрезки / давление | Сервоприводная пятиточечная навеска / максимальное давление 80 тонн |
| Защита безопасности | Конструкция с самоблокировкой и автоматической остановкой |
| Максимальная высота/толщина изделия | 80 мм / 1,2 мм |
Некоторые из этих характеристик напрямую соответствуют клиническим требованиям. Сервогидравлический горячий пресс, рассчитанный на 60 тонн, обеспечивает гладкую, герметичную и стабильную по размерам поверхность, необходимую для медицинского контейнера. Сервоприводная пятиточечная система обрезки поддерживает чистоту кромок и предотвращает образование рыхлых волокон, что гораздо важнее для клинической детали, чем для промышленного подноса. Настраиваемый нагрев позволяет предприятию подобрать источник энергии в соответствии с местными ценами, поскольку сушка и прессование являются наиболее высокими статьями расходов в производстве формованных изделий из волокна. А самоблокирующаяся система безопасности с автоматической остановкой обеспечивает непрерывную, контролируемую работу, необходимую для выполнения контракта на поставку.
На одной и той же платформе производится клиническая тара, посуда для предприятий общественного питания и картонная упаковка премиум-класса, поэтому производитель может выйти на медицинский рынок, не ограничиваясь одним узким направлением деятельности.
Что должен взвесить покупатель перед инвестированием
Выбор оборудования для клинической упаковки — это более длительный процесс, чем выбор обычной линии по производству целлюлозы. Несколько вопросов помогут отличить оборудование, которое будет одобрено больницей для закупки, от того, которое не пройдет отбор:
- Does the forming and pressing hold tolerance tightly enough for cavity-based medication and device trays?
- Can the hot-press deliver a surface clean and smooth enough to pass clinical inspection?
- Is the heating configuration matched to the plant’s cheapest available energy, given that drying dominates the running cost?
- How quickly can moulds be changed to move between clinical products without long downtime?
- What support, commissioning and spare-parts backing does the supplier provide once the line is installed?
A manufacturer weighing these points against a real production target is in a far stronger position than one comparing headline capacity figures alone.
Turning the specification into a quote
Clinical molded fibre is a category where the equipment decision directly determines whether the finished product can enter a hospital supply chain — and that makes supplier selection worth doing carefully. For a plant assessing this move, the sensible next step is to share the intended clinical products, target volumes and local energy conditions with the HGHY engineering team, and request a line configuration and quotation matched to that specification. A short technical conversation at this stage prevents an expensive mismatch later — and it is the fastest way to turn a production target into a working clinical line.
 English
 Thai
 Russian
 Vietnamese